Увеличить производительность оборудования для генетических исследований? Это возможно… Обратите внимание на подготовку капиллярной линейки.
Одним из основных элементов генетических анализаторов и других систем капиллярного электрофореза является кварцевый капилляр, в котором происходит разделение заряженных частиц. Ресурс линейки капилляров составляет, как правило, около 200 анализов, далее качество электрофореза может начать снижаться. Капилляры покрыты полиимидной защитной оболочкой, которую необходимо локально удалять. Разные способы очистки обеспечивают различную трудоемкость, длительность и качество очистки — все это влияет на эффективность работы лаборатории.
Институт аналитического приборостроения Российской академии наук — разработчик генетических анализаторов "Нанофор" 3-х поколений — провел две серии сравнительных исследований для определения эффективных способов удаления полиимида, а также разработал два вспомогательных устройства для удаления защитной оболочки.
ГАЗОВЫЕ ГОРЕЛКИ
В первом сравнительном эксперименте для очистки капилляров бутаном рассматривались газовая горелка B-597 и водородная горелка (электролизная газосварочная установка "Лига-02С"). При использовании бутановой горелки на поверхности капилляра образуется рыхлый черный слой на основе углерода и других продуктов деструкции полиимида. Для их удаления необходимо использовать специальный нож. Установленные недостатки включают:
Капилляры — очень хрупкие, даже при незначительном усилии они могут ломаться. При механической очистке на капиллярах могут оставаться трещины и другие следы воздействия. Фоновое излучение в линейке капилляров в значительной степени определяется количеством центров рассеяния, которые формируются на дефектах капилляров. Величина фона, в свою очередь, определяет пороговую чувствительность геномного анализатора. Уровень фона линейки капилляров составляет 10 000–30 000 единиц.
Плохая воспроизводимость условий очистки, состава газовой смеси, температуры, равномерности нагрева и времени температурного воздействия также может приводить к появлению различных дефектов: неполному удалению защитной оболочки, неполной карбонизации полиимидной оболочки, деформации и оплавлению капилляров, появлению наплывов на краю защитной оболочки. Все это приводит к достаточно высокому проценту брака — примерно 10% от общего числа очищаемых капилляров.
От оператора требуются специальные навыки и высокая концентрация внимания. Одновременно можно очищать только один капилляр. На очистку одного капилляра уходит от 3 до 8 мин в зависимости от квалификации оператора. Невозможна очистка капилляров в собранной линейке и автоматизации процесса очистки.
Достоинством бутановой горелки является невысокая стоимость расходных материалов и используемого оборудования: можно получить приемлемое качество очистки при мелкосерийном изготовлении капиллярных сборок. При крупносерийном производстве метод становится нецелесообразным из-за низкой производительности, необходимости дополнительной механической очистки, использования ручного труда и высокого уровня брака.
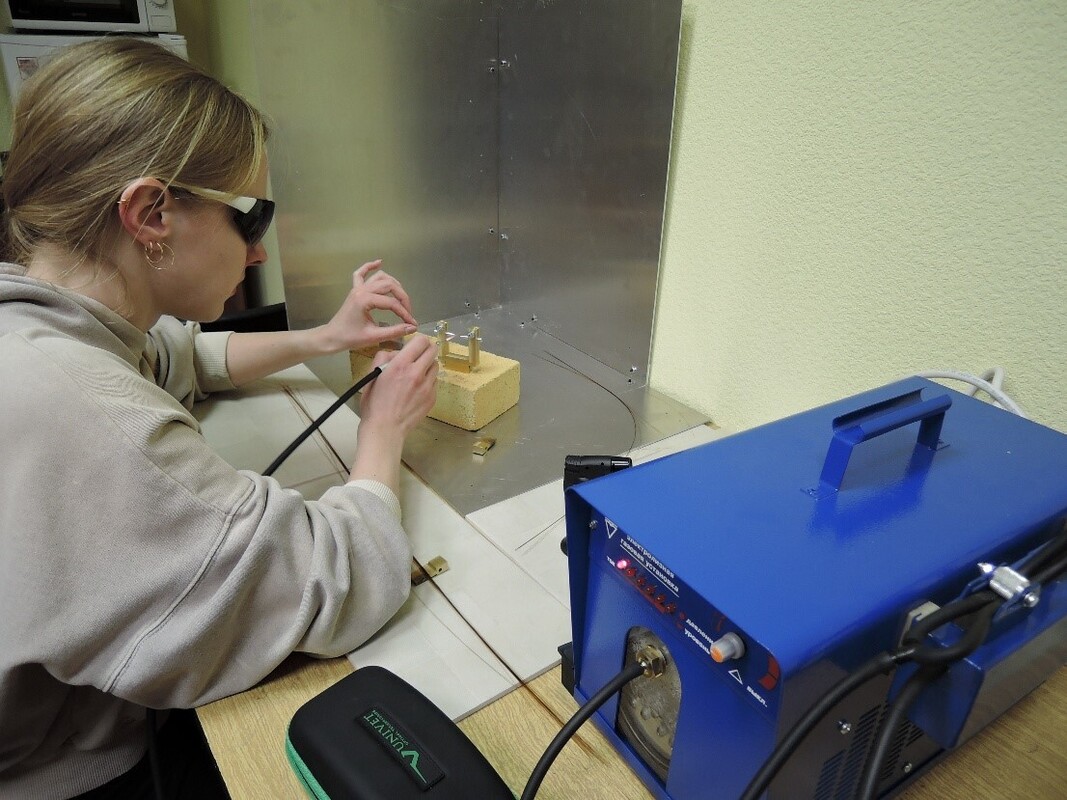
В качестве альтернативы была рассмотрена водородная горелка. Сочетание высокой температуры и наличия кислорода в зоне горения приводит к тому, что полиимидная оболочка сгорает полностью. Отличия использования водородной горелки:
Кварцевый капилляр после обработки не требует дополнительной механической очистки.
Фоновое излучение в линейке капилляров, очищенных при помощи водородной горелки, составляет примерно 10 000 единиц. Ожидаемый уровень брака при использовании водородной горелки — не более 1%.
Состав водородно-кислородной смеси является более стабильным, из-за чего воспроизводимость условий очистки более высокая. Однако более высокая температура водородного пламени по сравнению с бутановой горелкой может приводить к оплавлению и деформации самого кварцевого капилляра. Для того, чтобы кварцевый капилляр не деформировался, температурное воздействие должно быть кратковременным. Для очистки одного капилляра требуется не более 1 мин. Одновременно можно очищать несколько капилляров.
При использовании автоматизированной системы участие оператора сводится к укладке и последующему сбору очищенных капилляров. Режим сканирования задается и контролируется программой управления системой, температура обработки капилляров задается генератором водорода.
ЛАЗЕРНОЕ ИЗЛУЧЕНИЕ
Также было проведено сравнение очистки при помощи лазеров ультрафиолетового и инфракрасного (СО2-лазера) диапазонов. Использование СО2-лазера является привлекательным благодаря чистому источнику тепла и точному контролю температуры.
Результаты очистки при помощи СО2-лазера:
Механической очистки после лазерной обработки не требовалось. Остатки полиимидной оболочки на очищенных участках капилляров отсутствуют.
Очистка производилась путем вращения капилляра, поскольку кварц за счет своего поглощения не пропускал излучение на противоположную сторону. Это не позволяет одновременно очищать более одного капилляра.
Для минимизации нагрева капилляра было протестировано также импульсное ультрафиолетовое лазерное излучение с длиной волны λ = 355 нм. Излучение с такой длиной волны хорошо поглощается полиимидным покрытием и практически не поглощается кварцем, что позволяет удалять защитное покрытие через кварцевый капилляр, не вращая его. Использование коротких лазерных импульсов позволяет реализовать режим лазерной абляции: нагрев происходит только в защитной оболочке, а сердцевина кварцевого капилляра не успевает нагреваться из-за различной теплопроводности материала. Математически была определена необходимая плотность мощности лазерного излучения. Фоновое излучение в капиллярах составило примерно 20 000 единиц. Уровень появления дефектов при лазерной очистке капилляров — менее 1.0%,
К достоинствам использования УФ-лазерного излучения можно отнести:
Хорошую воспроизводимость условий очистки благодаря высокой стабильности лазерных параметров. Низкий ожидаемый уровень дефектов капилляров как следствие высокой стабильности условий очистки и отсутствия субъективного фактора при выборе оптимального режима. Очистка производится без заметного нагрева капилляра и термических деформаций.
В процессе очистки происходит полное удаление защитной оболочки, механическая очистка не требуется.
Высокая скорость очистки: для одновременной очистки 100 капилляров потребуется около 1 мин. Переход на другие типоразмеры капилляров практически не повлияет на режимы очистки и ее скорость.
Лазерная очистка УФ-излучением позволяет производить обработку линейки капилляров без ее вращения.
Участие оператора в процессе очистки сводится к укладыванию капилляров на предметном столе и сбору капилляров после очистки. Лазерную очистку можно легко автоматизировать. В процессе очистки капилляров производится объективный контроль качества очистки.
Лазерная очистка не требует расходных материалов.
Лазерная очистка является более безопасной технологией по сравнению с газовой горелкой. Лазерная установка может быть оборудована локальной вытяжкой и системой отведения продуктов разложения. Оператор находится вне зоны очистки. Оператор не контактирует с токсичными продуктами разложения полиимида и лазерным излучением. Технология является пожаробезопасной.
Таким образом, в зависимости от требуемого количества капилляров за единицу времени, приемлемого качества очистки, имеющегося оборудования, владелец секвенатора или другого прибора на основе капиллярного электрофореза может выбрать подходящую технологию внешней очистки капилляров.
ФИКСАТОРЫ КАПИЛЛЯРОВ
Для удобства удаления защитной оболочки ИАП РАН разработал два фиксатора кварцевых капилляров.
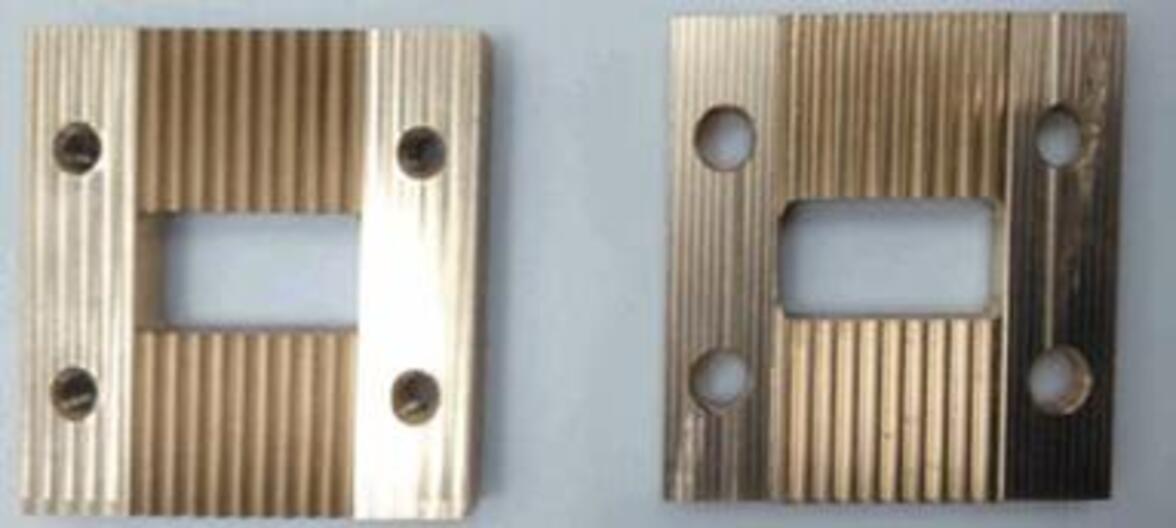
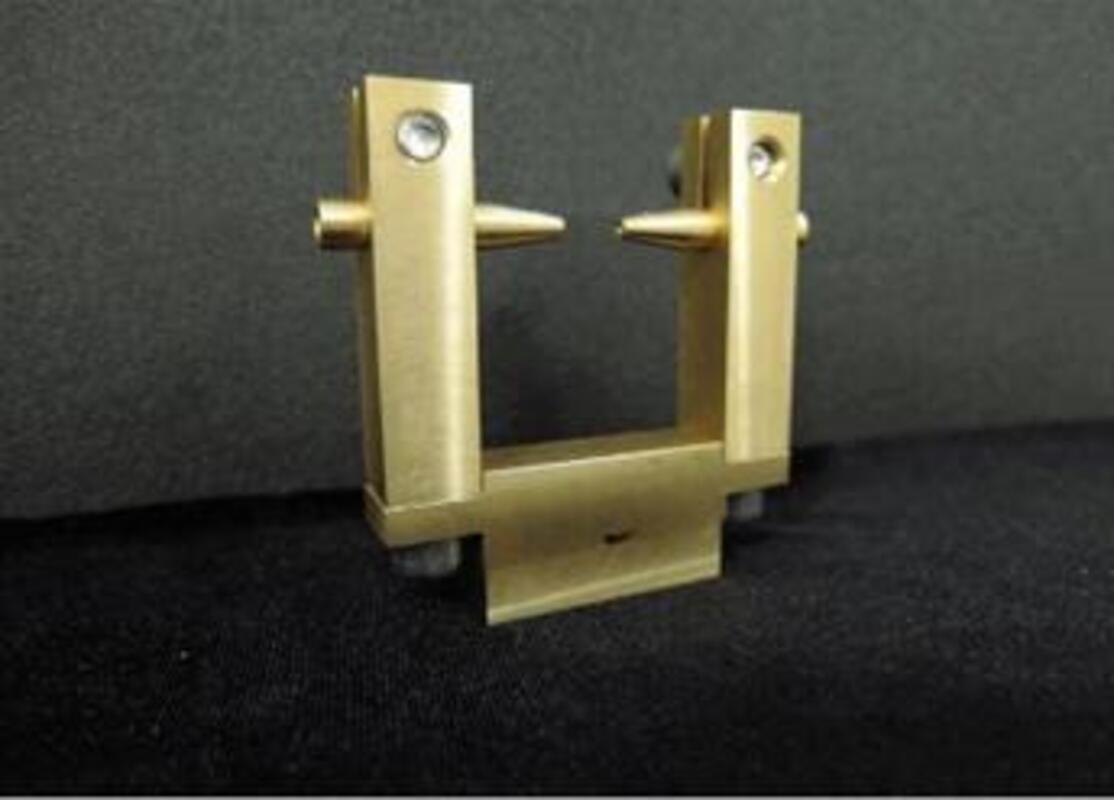
Фиксаторы могут быть выполнены из разных материалов: металла, керамики или другого термостойкого материала. Для очистки капилляров может использоваться газовая горелка, лазерное излучение, термический нагрев в муфельной печи. Использование обоих устройств фиксации позволило значительно повысить качество и скорость очистки капилляров от защитной оболочки.